Cat:Termékek
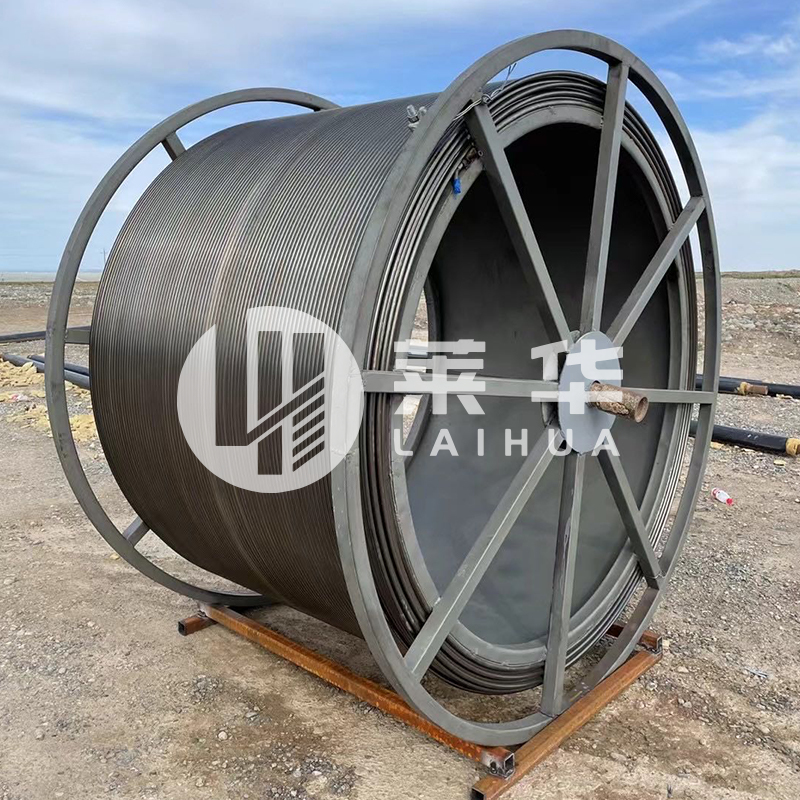
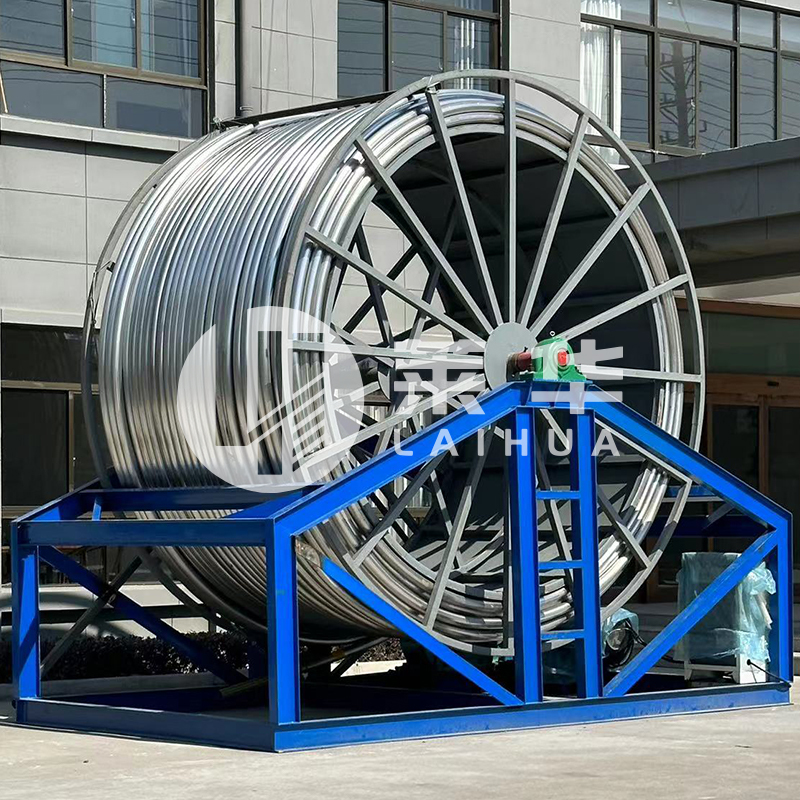
A folyamatos csöveket, más néven rugalmas csöveket vagy rugalmas csöveket is ismertek, széles körben használják a kút edzés, fakitermelés és fúrás ...
Lásd a részleteket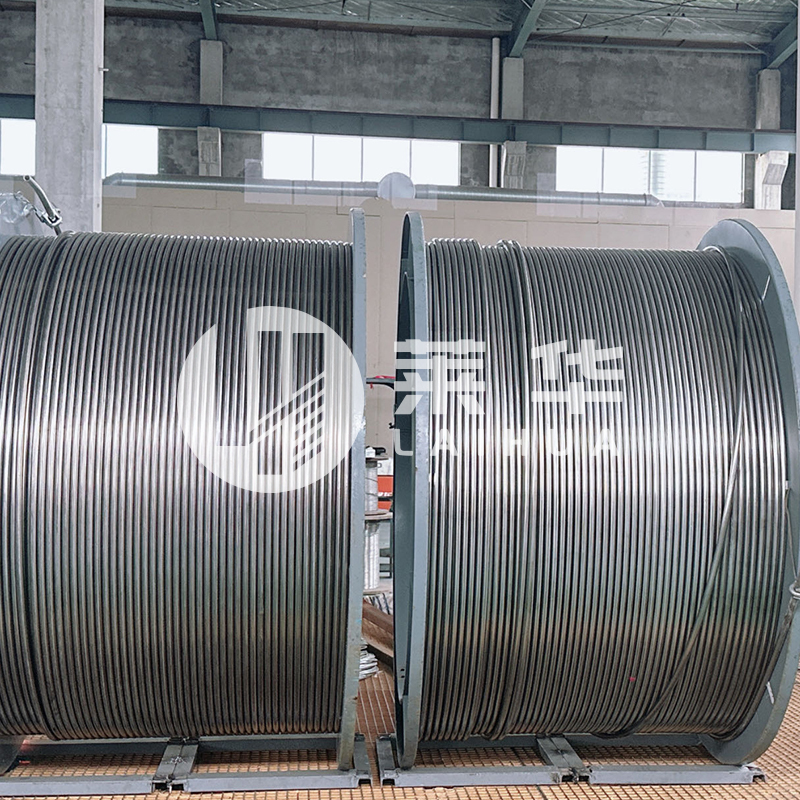
A vita ritkán magáról a fémről szól. Arról szól, amit az alkatrész ténylegesen látni fog: álló víz egy vezetékben, sópermet a part menti csúszdán, egy 120 °C-os vegyszerinjektáló vezeték vagy egy tartó, amelyet egy évtizedig senki sem fog ellenőrizni. Ezek a feltételek határozzák meg a választ, nem a malombizonyítvány címsora.
A horganyzás csak a felületet változtatja meg. Az alatta lévő acél közönséges szénacél marad, így minden mechanikai tulajdonság, amelyre számíthat, a folyáshatártól a hegeszthetőségig, inkább az alapfémhez tartozik, mint a bevonathoz.
Tűzihorganyzás az acélt olvadt cinkbe mártva nagyjából 445-465 °C-on. A reakció során cink-vas ötvözet rétegek képződnek, amelyek kohászatilag kötődnek, nem festenek rá. A szerkezeti munkák általában 45-85 µm vastagságú bevonatot visznek fel az ISO 1461 szabvány szerint, míg az elektrogalvanizált lemez sokkal vékonyabb, 5-25 µm, és valóban beltéri felület. A forró bevonat néhány milliméterig védi a nyírt éleket a vágás körül, ezért a gyártók kedvelik a helyszínen fúrásra és csavarozásra kerülő acélt.
Ez az egyetlen különbség magyarázza a legtöbb terepi viselkedést. A cinkbevonat költségkerete véges, és gyorsabban költ kloridokban, állóvízben, kéntartalmú környezetben és kopásban. A rozsdamentes acélnak nincs felhasználható bevonata, de gyorsan meghibásodhat, ha a passzív film nem tud újraképződni, például egy résben, egy tömítés alatt vagy egy pangó kloridzsebben.
Nedves, sótartalmú üzemben a rozsdamentes acél jóval felülmúlja a horganyzott acélt; a rés szinte semmire sem záródik száraz, festett vagy beltéri körülmények között, ahol a bevonatot soha nem kérik, hogy működjön.
A tengeri és a kutak légköre kemény a cinkkel szemben. A közzétett korróziós arányok szerint mérsékelt tengerparti levegőben néhány mikrométeres cinkveszteség évente, a fröccsenő zónákban pedig jóval több, így a 60 µm-es bevonat két-három évtizedig kitarthat védett szerkezeten, ennek egy része pedig nedves csapdában. A rozsdamentes acél nem vékonyodik a használat során; vagy megtartja a filmjét, vagy helyben gödrözik.
A kloridok döntik el a rozsdamentes oldalt. Az olyan ausztenites minőségek, mint a 304 és 316, érzékenyek a kloridos feszültségkorróziós repedésekre, ha az üzemi hőmérséklet körülbelül 60 °C fölé emelkedik nedves körülmények között, és a 304 a kettő közül a sérülékenyebb. A 2-3% molibdént tartalmazó minőségek, például a 316L jobban ellenállnak a lyukképződésnek, míg a duplex 2205 tovább bővíti a klorid tartományt és nagyobb szilárdságot hoz magával.
Az izzított horganyzott acél a kettő közül abszolút értékben a legerősebb, mivel a mag szerkezeti minőségű 275-355 MPa hozam mellett, míg az izzított 304 és 316L 205 MPa közelében áll; A hidegen megmunkált rozsdamentes acél 500 MPa-t képes átengedni, de a rugalmasságot elcseréli, hogy elérje azt.
| Tulajdonság | Tűzihorganyzott steel | Ausztenites rozsdamentes (304 / 316L) |
| Alapanyag | Szénacél S275-S355 | 304 vagy 316L ötvözet végig |
| Termőszilárdság, lágyított | 275-355 MPa | 205-215 MPa |
| Sűrűség | Körülbelül 7,85 g/cm3 | Kb. 7,9-8,0 g/cm3 |
| Gyakorlati hőmérsékleti határ | Körülbelül 200 °C, mielőtt a bevonat lebomlik | Oxidációállóság 800 °C-ig, de a nyomásérték az irányadó |
| Hővezetőképesség | Körülbelül 50 W/m·K | Körülbelül 16 W/m·K |
| Mágneses viselkedés | Mágneses | Lágyításkor nem mágneses, hideg megmunkálás után enyhén mágneses |
| Helyszíni hegesztés | A bevonat 25-50 mm-rel visszaég és cinkben gazdag javítást igényel | TIG argon öblítéssel, majd pácolás vagy passziválás |
| Sérülések a vágott éleken | Néhány milliméterig védett | A film újraképződik, ha oxigén eléri a felületet |
A hegesztés általában a praktikus tapadási pont. A horganyzott acél könnyen hegeszthető, de a bevonat visszaég a hézagból és javítani kell, a cinkfüst pedig szellőzést igényel. A rozsdamentes acélhoz öblített argon hátlapra, alacsony hőbevitelre és hegesztés utáni tisztításra van szükség; hagyja a helyén a hőszínt, és a hegesztési varrat lesz az első hely, ahol gödrösödik.
A horganyzott acél nyeri az első költséget, jellemzően 2-4-szeresére ugyanazon szakasz 316 literével szemben; A rozsdamentes acél nyer, ha a csere beépített költsége vagy a termeléskiesés költsége eltörpül az anyagár mellett.
A vezérlővezeték rossz hely az anyagmegtakarításra. Az egyik cseréje megmunkálást, halasztott gyártást és friss nyomáspróbát jelent, és ez a munkatartalom többszöröse is meghaladhatja a rozsdamentes tekercs árát. Ugyanez a logika vonatkozik a pilóta nélküli platformon lévő műszercsövekre, az eltemetett vezetékekre és minden olyan burkolat mögé lezárt dologra, ahol a bevonat javítása soha nem végezhető el.
A horganyzott részek a kútfej felett és a technológiai folyadékoktól távol helyezkednek el; a rozsdamentes alkatrészek az áramlási útvonalhoz és mindenhez, ami nedves marad.
A vezérlővonal tervezése az, ahol a döntés a legnehezebben harap. A hidraulikus és biztonsági szelepvezérlő csővezetékek anyagának kiválasztása a víz kémiáját, a nyomást és a hőmérsékletet veszi figyelembe, nem pedig a méterenkénti árat, és az indoklást ez az útmutató tartalmazza. biztonsági szelep vezérlő csővezeték anyagai és kialakítása . Ahol a vezeték nedves, kloridok vannak jelen, és a kút melegen működik, a 316 literes tekercs az alapértelmezett, nem pedig a frissítés.
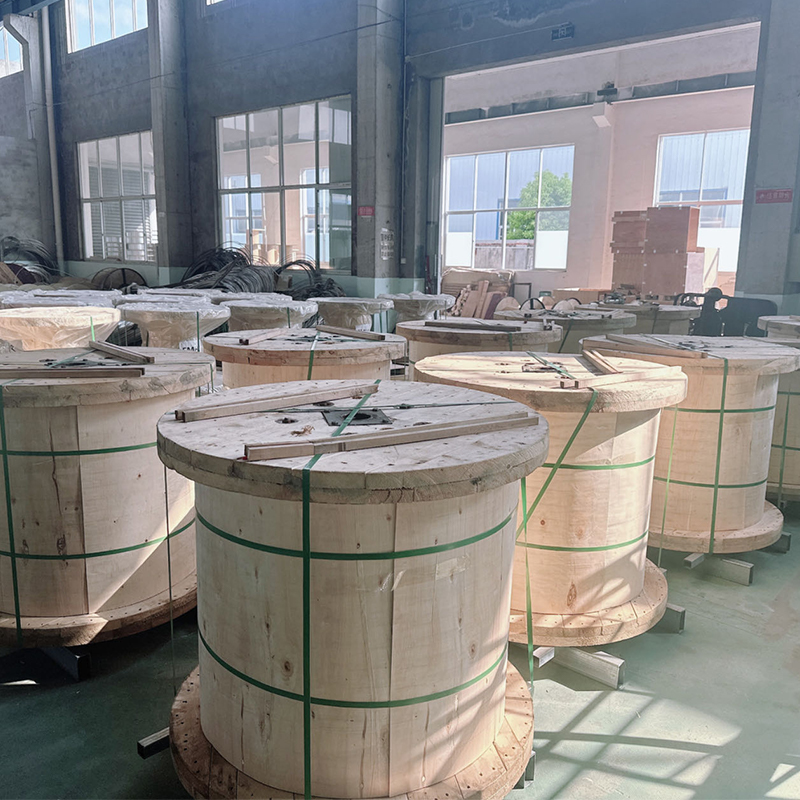 Rozsdamentes acél vezérlő és kapilláris tekercs cső Tekintse át a 316L és a korrózióálló ötvözet tekercs opcióit nedvesített vezérlővezetékekhez, ahol a kloridok és a hőmérséklet kritikussá teszik az anyagválasztást. Termék megtekintése →
A folytonos csöveknél a kérdés már eldőlt: a húrnak túl kell élnie az ismételt hajlítást, a folyadékokat és az inhibitor programokat, és az első útra a cinkbevonat eltűnne. Ezért léteznek rozsdamentes és korrózióálló ötvözet tekercses húrok.
Rozsdamentes és ötvözött folyamatos tekercses cső Fontolja meg a korrózióálló folytonos csöveket a munkavégzési, fakitermelési és fúrási húrokhoz, amelyeknek ellenállniuk kell az ismételt hajlításnak és a keletkező folyadékoknak. Termék megtekintése → A kapcsolatok ugyanilyen törődést érdemelnek. Ahol a rozsdamentes cső horganyzott támasztékon landol, adjon hozzá egy szigetelő hüvelyt; nedves körülmények között a nagy rozsdamentes katód felgyorsítja a cinkfogyasztást az érintkezési ponton, és a hiba először az olcsóbb részen jelentkezik.
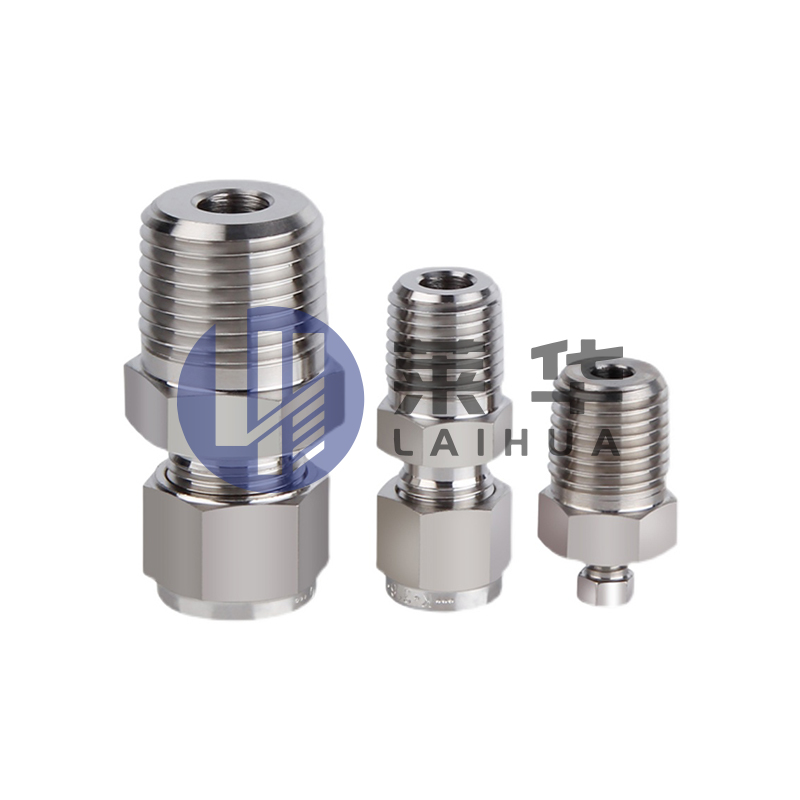 Rozsdamentes acél érvégcső szerelvények Vizsgálja meg a 304/316L érvéghüvelyes csatlakozásokat a rozsdamentes csőcsatlakozások tekintetében, ahol a tömítés, a beépítési részletek és a korrózióállóság befolyásolja a hosszú távú teljesítményt. Termék megtekintése →
A legtöbb meghibásodás, amelyet nem a megfelelő fémnek tulajdonítanak, valójában a részletezés, a minőségválasztás vagy a beépítési sérülések hibája, és a projektek során megismétlődnek.
Nem. A horganyzott acél csak a korróziónak ellenáll, míg a cink megmarad, így élettartama véges és nagyjából arányos a bevonat vastagságával. A rozsdamentes acél önjavító króm-oxid fóliával védi magát, és nem vékonyodik el használat közben, bár a kloridok elborításakor még mindig kilyukadhat vagy megrepedhet.
Az izzított horganyzott szénacél 275-355 MPa hozam mellett erősebb, mint az izzított 304 vagy 316 liter körülbelül 205 MPa nyomáson. A hidegen megmunkált rozsdaanyag meghaladhatja az 500 MPa-t, a duplex minőségek pedig nagyobb szilárdságot és jobb kloridállóságot kombinálnak.
Összeköthető, de a horganybevonatot vissza kell köszörülni a csatlakozási területről, füstelszívás kötelező, a kész hegesztést bevonni vagy le kell szigetelni. Nedves kloridos üzemben a direkt csatolást legjobb elkerülni, mert a cink elsősorban a rozsdamentes acél védelme érdekében korrodál.
Ha az alkatrész száraz marad, átvizsgálható és vastag részek is szállíthatók: csúszótalpak, keretek, tálcák, védőburkolatok és ideiglenes munkák. A 60-85 µm-es bevonat több évtizedes szolgálatot biztosít a rozsdamentes acél árának töredékéért.
Ha a kettőt egy adott kúthoz méri, küldje el a vezeték méretét, nyomását, hőmérsékletét és vízelemzését kapcsolati oldal és az árajánlattal együtt kérje az EN 10204 3.1 szerinti malomvizsgálati tanúsítványokat.
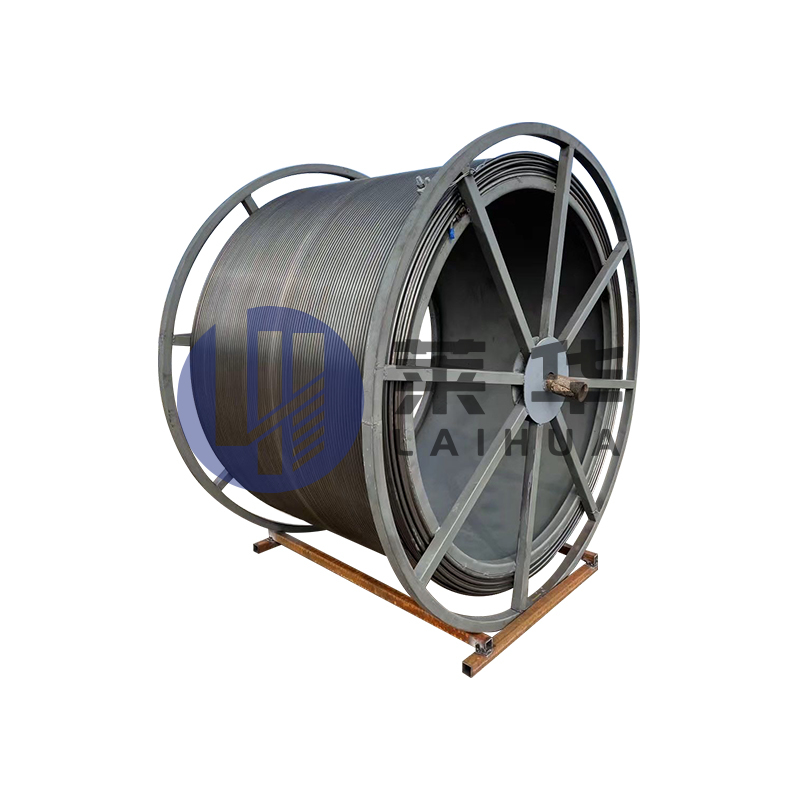
A folyamatos csöveket, más néven rugalmas csöveket vagy rugalmas csöveket is ismertek, széles körben használják a kút edzés, fakitermelés és fúrás ...
Lásd a részleteket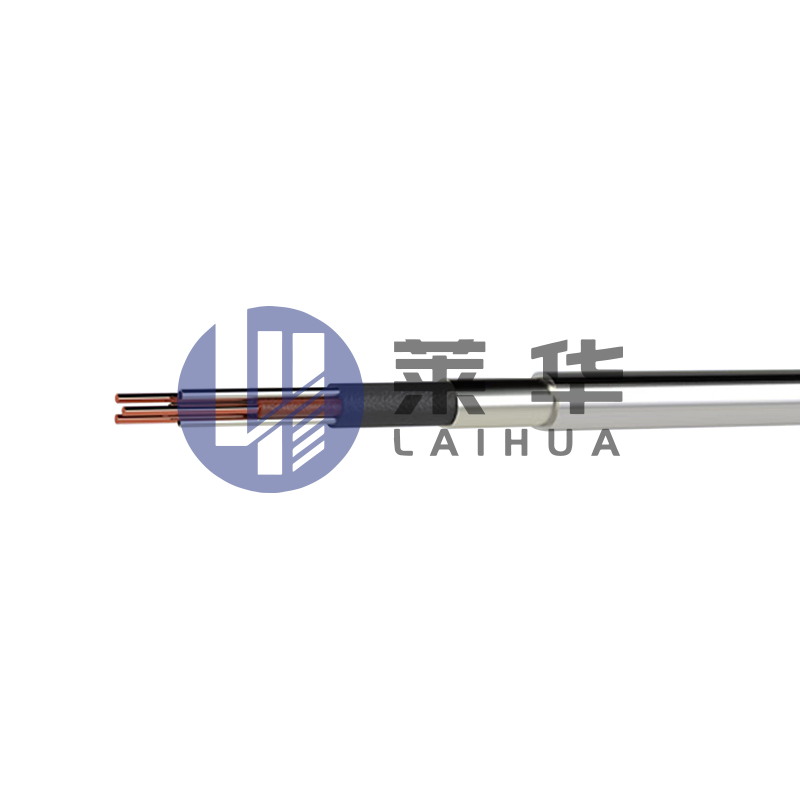
Cél: A magas hőmérsékletű vizsgálati kábelt, a magas hőmérsékletű tesztelő járművel kombinálva, elsősorban a nehézolaj-termelő kút többparaméteres ...
Lásd a részleteket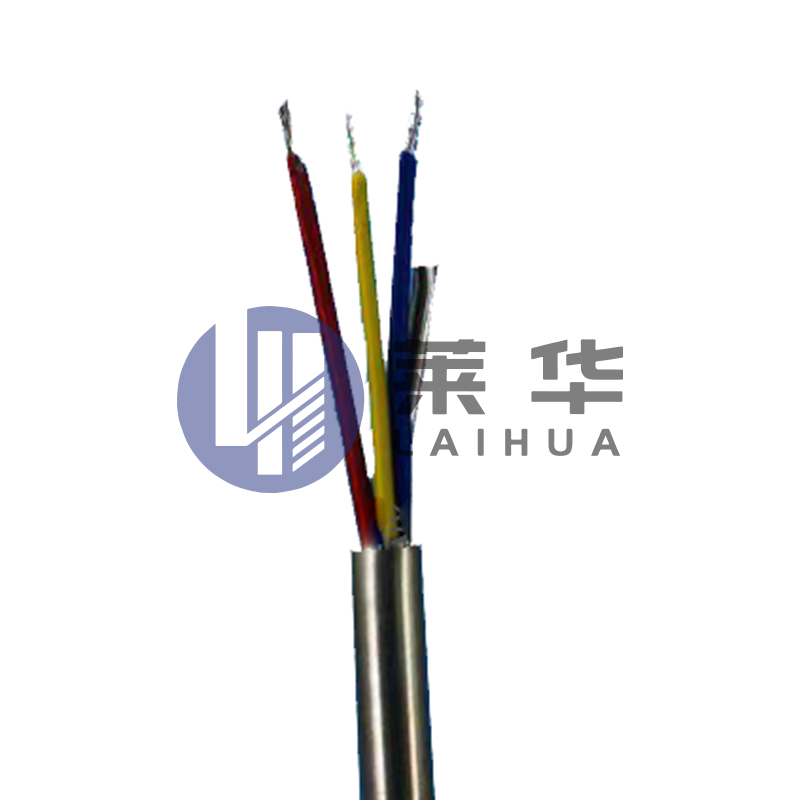
A rozsdamentes acél száloptikai tesztkábel egy speciális tesztkábel, amely ötvözi a rozsdamentes acél tartósságát a száloptika nagy sebességváltó h...
Lásd a részleteket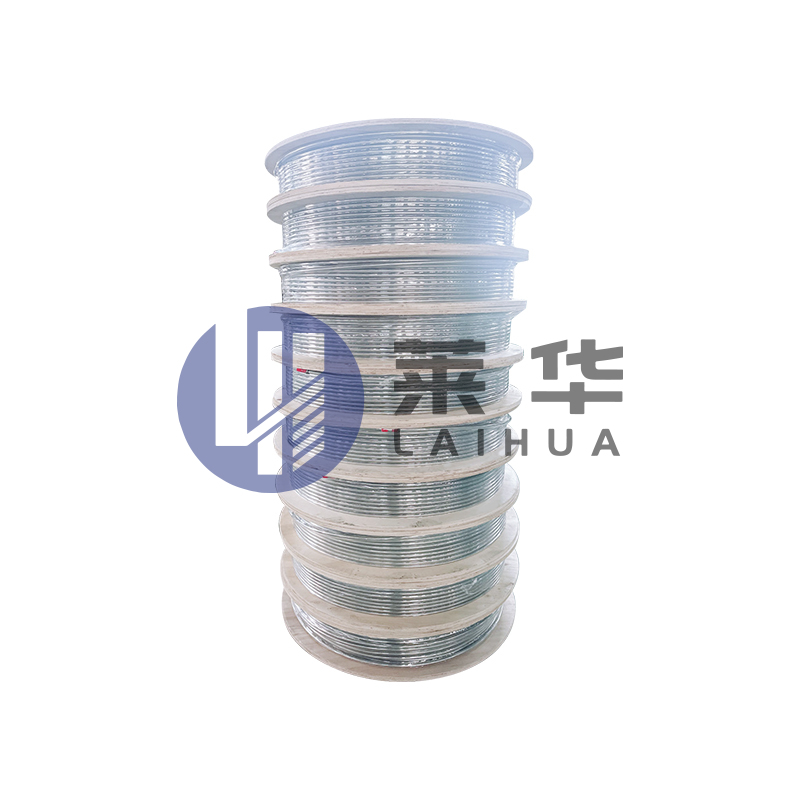
Utasítás a hidraulikus vezérlővezetékek használatához, a hidraulikus vezérlővezeték, más néven kapilláris. Elsősorban a föld alatti kapilláris nyom...
Lásd a részleteket
A rozsdamentes acél burkolatú cső egy olyan csővezeték -rendszer, amely ötvözi a rozsdamentes acél tartósságát a műanyag védelmével. Ez a csővezeté...
Lásd a részleteket
Alkalmazás mező: Az elektromos indukciós fűtési rendszer egy teljes elektromos fűtőberendezés-készlet, amelyet cégünk fejlesztett ki, kifejezett...
Lásd a részleteket
A hüvelyes típusú csőcsukló három részből áll: az ízületi test, a hüvely és az anya. Amikor a bilincset és az anyát beillesztik az acélcsövön lévő ...
Lásd a részleteket
A folyamatos csövek csúszós csörlője egy speciálisan kialakított berendezés az olajmező műveletekhez, amely ötvözi a folyamatos cső -munka ló (CTW)...
Lásd a részleteket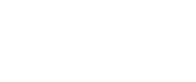

Email:

Telefon: +86-15996597000
+86-18252893456

WhatsApp: +86-18252874678

Cím: 3. számú Xinyuan Road, Nanmo Town Industrial Park, Hai'an város, Nantong City, Jiangsu tartomány, Kína
QR kód be van
mobiltelefon
Copyright © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Vegye fel velünk a kapcsolatot