Cat:Termékek
A folyamatos csöveket, más néven rugalmas csöveket vagy rugalmas csöveket is ismertek, széles körben használják a kút edzés, fakitermelés és fúrás ...
Lásd a részleteket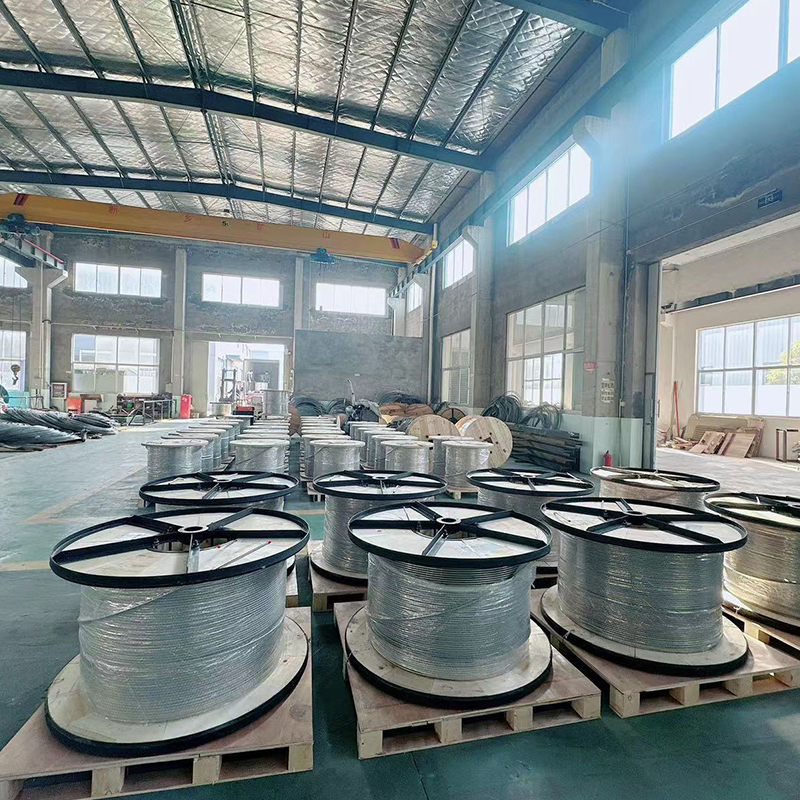
Ha szüksége van a rövid bolti válaszra, kezdje a legkevésbé agresszív tisztítószerrel, amely felveszi a foltot, tartsa szabályozottan a tartózkodási időt, és soha ne hagyja, hogy savas gél megszáradjon a felületen. A 304-es vagy 316-os technológiai csövön a rozsdavirágzás szennyeződési jel, nem pedig rutinszerű kopás.
A rozsdamentes acél azért mutat rozsdát, mert a passzív fólia megsérült, elfedett, vagy soha nem formálódott megfelelően, nem pedig azért, mert az ötvözet hirtelen közönséges szénacél lett.
A csiszolópor, a szénacél kefék, a szerszámok és a hegesztési fröccsenés vasat rak le a felületre. A rozsda pár órán belül kivirágozhat nedves levegőn.
A sós víz, a fehérítő, a sósav és az agresszív lemosó vegyszerek megtámadják a filmet, és szoros, sötét gödröket képeznek.
A hegesztés és az erős csiszolás oxidszíneket és krómszegény zónákat hagy maga után, amelyek pácolást vagy passziválást igényelnek, nem csak törlést.
A fokozatválasztás számít. A 316 molibdént tartalmaz, és általában jobban tolerálja a kloridokat, mint a 304, míg a 18-8 család másként viselkedik hidegmunka és hegesztés után. Egy gyors áttekintés a 18-8 rozsdamentes acélminőség és olajmező alkalmazások segít beállítani a reális tisztítási határt a kopás megkezdése előtt.
Mielőtt savat vagy csiszolóanyagot alkalmazna, ellenőrizze a folt minőségét, a folt forrását, és azt, hogy az alkatrész kozmetikai panel vagy nyomáshatár.
Kezdje lúgos vagy enyhén savas tisztítószerekkel, és csak akkor válasszon foszforos vagy citromtartalmú passziváló géleket, ha a folt továbbra is fennáll; soha ne ugorjon közvetlenül a sósavra vagy a klóros fehérítőre.
| módszer | A legjobb | Lépj kapcsolatba vagy maradj | Fő kockázat |
| Szódabikarbóna borogatás | Világos vízfoltok és ujjlenyomatok | 5-15 percig, tartsa nedvesen | Hiányzott kloridforrás |
| Citromsav gél | Enyhe rozsda és passziváció fokozása | 10-30 perc | Szárítás filmre |
| Foszforsavas gél | Ingyenes vasaló blooms and shop stains | 10-15 percig keverés közben | Túlmarás, ha túl sokáig hagyja |
| Oxálsav | Makacs rozsda a mosogatókon és a paneleken | Helyszíni teszt, rövid tartózkodás | Egyes felületeken agresszív |
| Nitrogén passziválás | Javítás utáni és hegesztési zónák | Ellenőrzött bolti folyamat | Biztonság és hulladékkezelés |
| Nem fémes csiszolópárna | Laza rozsda kémiai lágyítás után | Csak enyhe nyomás | Karccsere a szálcsiszolt felületen |
A tekercs és a vezérlő csővezetékek felületein a rozsdafoltosság általában a kezelés, a szennyezett öblítővíz vagy a beépítés közbeni szénacél érintkezés következtében keletkezik. Maga az ötvözet ritkán a forrás.
Rozsdamentes acél tekercs és vezérlőcső Fúrólyuk nyomás és hőmérséklet figyeléséhez, vegyi befecskendezéshez és műszervezérléshez, testreszabható ötvözetekkel, méretekkel és nyomásértékekkel. Termék megtekintése → Az ismételhető eltávolítási szekvencia tisztítása, lágyítása, felemelése, öblítése, passziválása és ellenőrzése; az öblítés vagy a passziválás lépésének kihagyása a szokásos oka, hogy a folt heteken belül visszatér.
A hidraulikus és műszercsatlakozásoknál a érvéghüvelyes kötés körüli rozsda elrejtheti a réskorróziót. A tömítőfelület polírozása helyett cserélje ki a lyukas szerelvényeket.
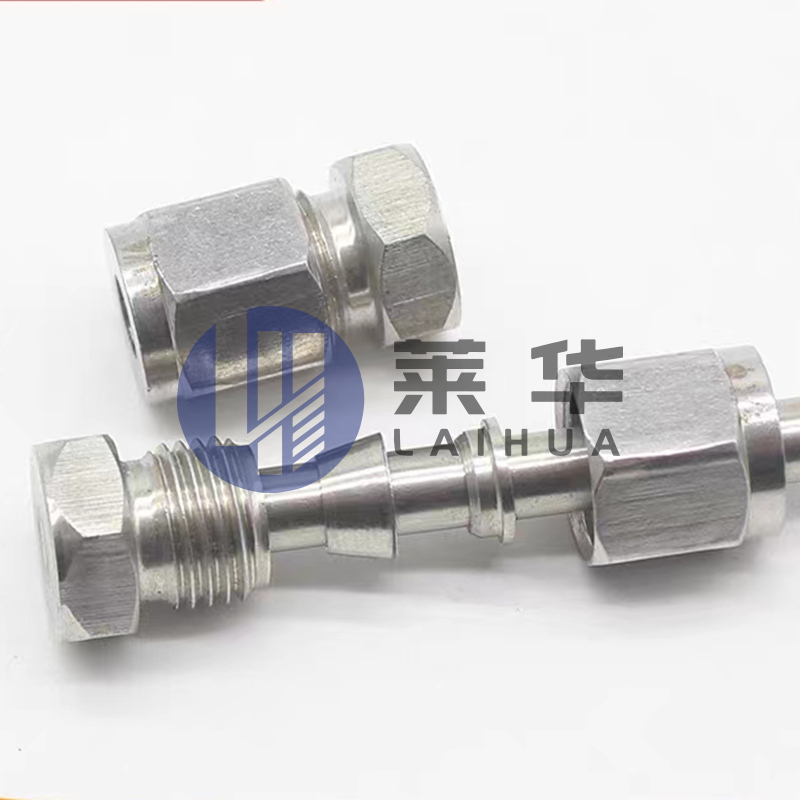 Rozsdamentes acél érvéghüvely hidraulikus csővezetékekhez Vizsgálja meg az érvéghüvely ízületeit réskorrózió szempontjából; ez a háromrészes rozsdamentes acél csatlakozás alkalmas nyomásálló hidraulika- és műszercsövekhez, többféle menettel. Termék megtekintése →
Az utómunkálat csak akkor fejeződik be, ha a felület vizuálisan tiszta, kloridmentes és folyamatos passzív filmréteggel rendelkezik; a víztörés teszt és a gyors ferroxyl-ellenőrzés praktikus helyszíni és üzemi ellenőrzések.
A kritikus olajmező részek esetében kösse össze a tisztítási jegyzőkönyvet az ellenőrzési jegyzőkönyvvel. A fényesnek tűnő szálcsiszolt felület még mindig megbukhat a ferroxil-teszten, ha szabad vas marad a karcolásokban vagy a hegesztett lábujjakban.
A megelőzés akkor működik a legjobban, ha a rozsdamentes acélt elkülönítve tartják a szénacél portól, kloridban gazdag víztől és a passzív filmréteget lebontó forró mosási ciklusoktól.
Ha az alkatrész nyomáshatár vagy tekercses csővezeték, kérjen írásos tisztítási és passziválási eljárást a munka megkezdése előtt. Ossza meg a szervizfolyadékot, a hőmérsékletet és a kloridexpozíciót, hogy a szállító megbizonyosodjon arról, hogy elegendő a tisztítás vagy a csere biztonságosabb.
Projektspecifikus útmutatásért, küldje el a szolgáltatás feltételeit a szállítónak a javítás jóváhagyása előtt.
A legtöbb rozsdamentes acél rozsda kérdése a minőségre, a szennyeződés forrására és arra vonatkozik, hogy a passzív fólia helyreállt-e a tisztítás után.
Igen, nem kritikus felületen lévő enyhe vasalófoltokhoz. Használjon 50/50 arányú fehér ecetes és vizes törlőkendőt, tartsa rövid ideig, öblítse le alacsony kloridtartalmú vízzel, és szárítsa meg. Ne engedje ecetet a 304-re, különösen hegesztési varratok közelében, mert a sav megtámadhatja a passzív filmréteget, ha túl sokáig hagyja.
Nem, a szódabikarbóna enyhe, és hasznos az ujjlenyomatok és az enyhe vízfoltok ellen. Készítsen pasztát, vigye fel 5-15 percig, emelje fel egy nem fémes párnával, és öblítse le teljesen. Nem helyettesíti a passziválást, ha a folt szabad vasból származik.
Nézd meg a mintát és a helyet. A szabad vas gyakran kivirágzásként jelenik meg szerszámnyomok, hegesztési fröccsenés vagy vízcsapdák közelében. A klorid-gödröcskék szűk, sötétek és érdesek. A citromsavas vagy foszforos géllel végzett helyszíni teszt segít, de a kátyús nyomású részeket meg kell vizsgálni, mielőtt újra üzembe helyezné.
Nem. A szénacél gyapot és drótkefék szabadon hagyják a vasat, amely újra rozsdásodik. Először használjon nem fémes csiszolókorongokat, rozsdamentes keféket vagy vegyi lágyítást.
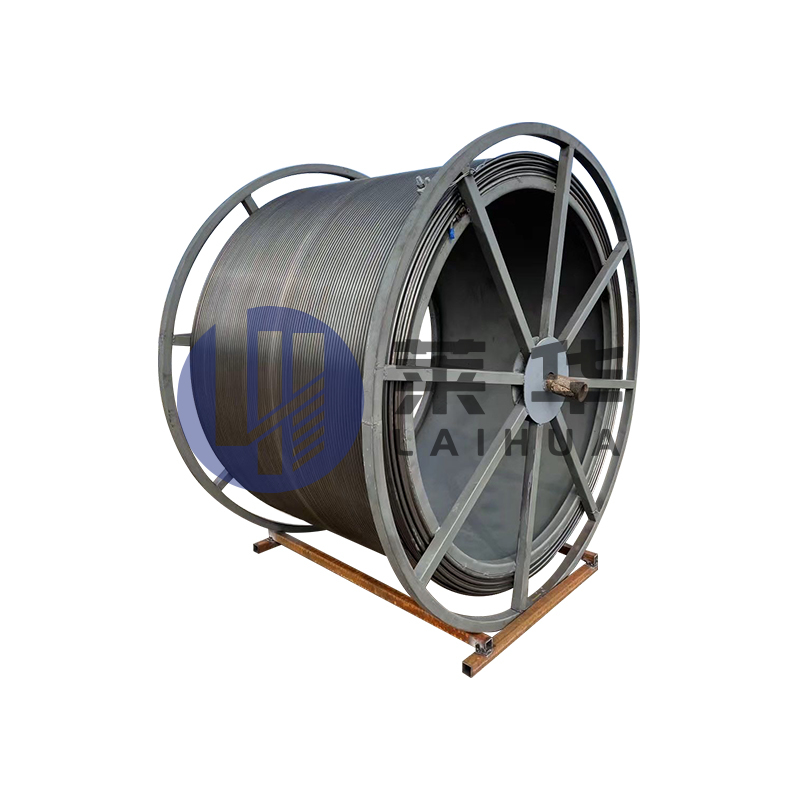
A folyamatos csöveket, más néven rugalmas csöveket vagy rugalmas csöveket is ismertek, széles körben használják a kút edzés, fakitermelés és fúrás ...
Lásd a részleteket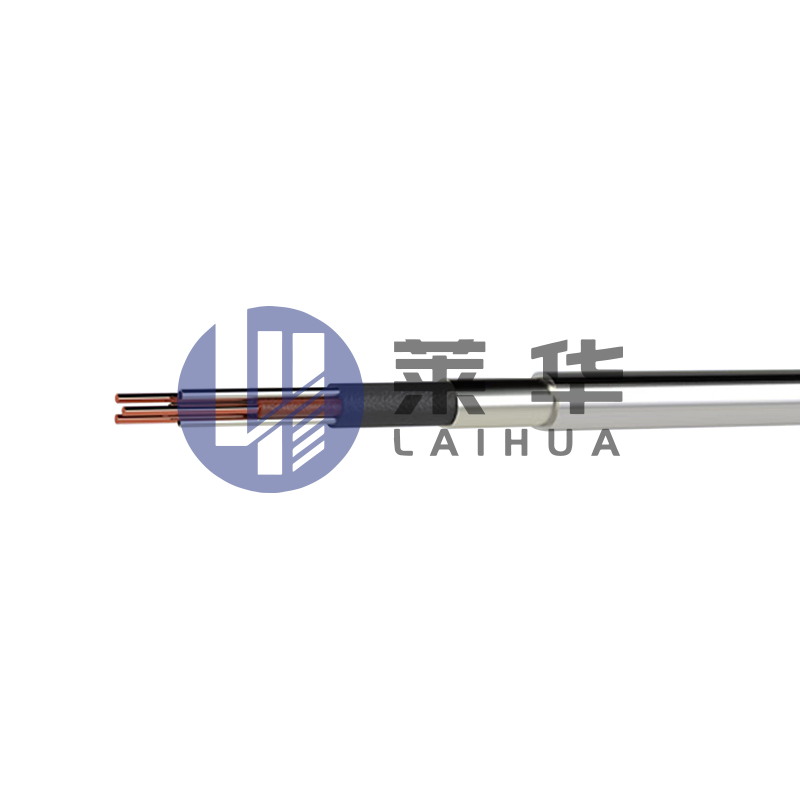
Cél: A magas hőmérsékletű vizsgálati kábelt, a magas hőmérsékletű tesztelő járművel kombinálva, elsősorban a nehézolaj-termelő kút többparaméteres ...
Lásd a részleteket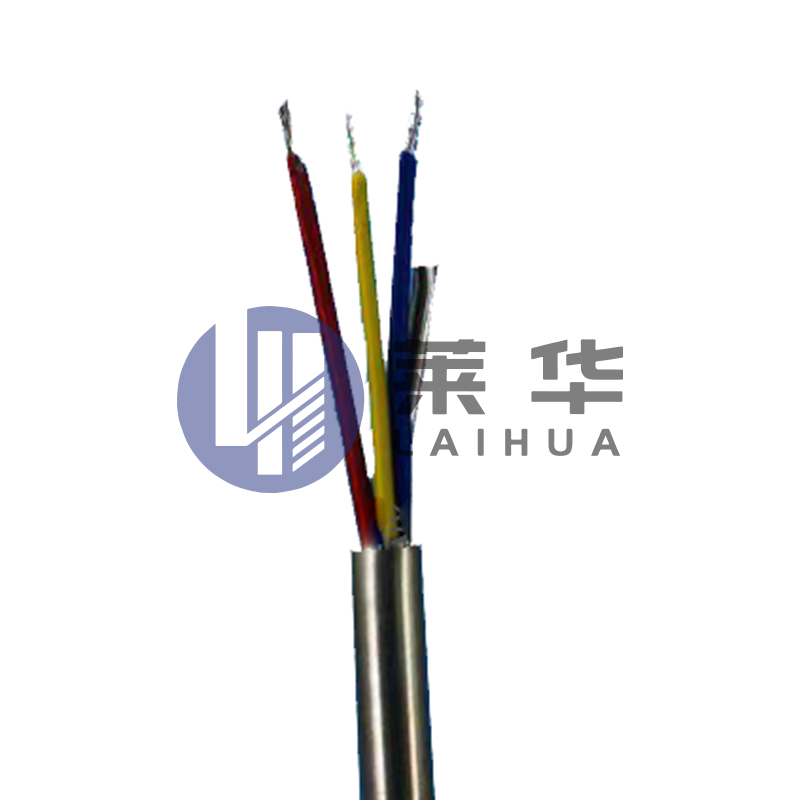
A rozsdamentes acél száloptikai tesztkábel egy speciális tesztkábel, amely ötvözi a rozsdamentes acél tartósságát a száloptika nagy sebességváltó h...
Lásd a részleteket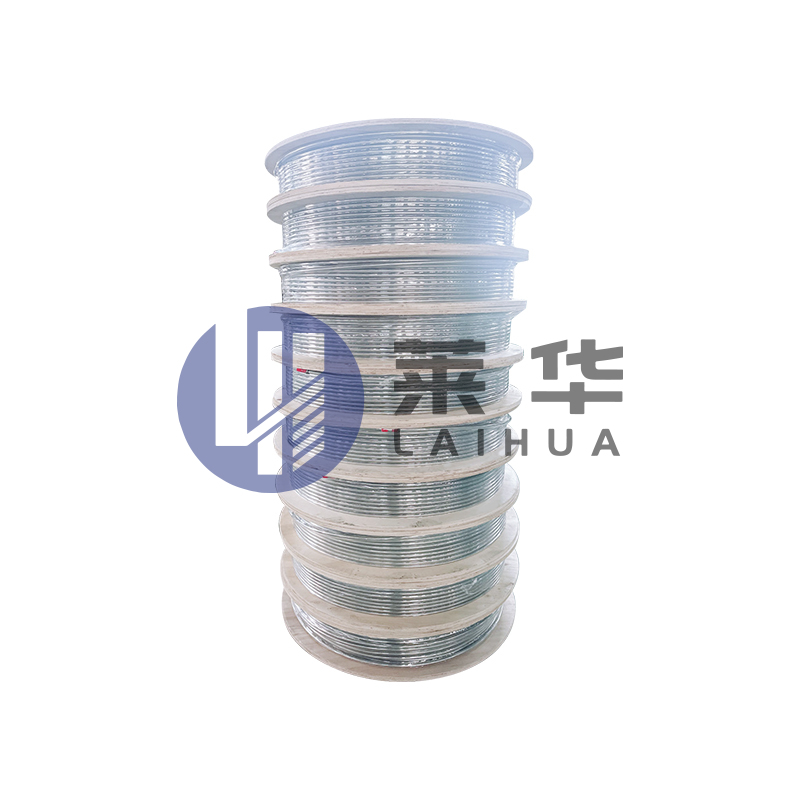
Utasítás a hidraulikus vezérlővezetékek használatához, a hidraulikus vezérlővezeték, más néven kapilláris. Elsősorban a föld alatti kapilláris nyom...
Lásd a részleteket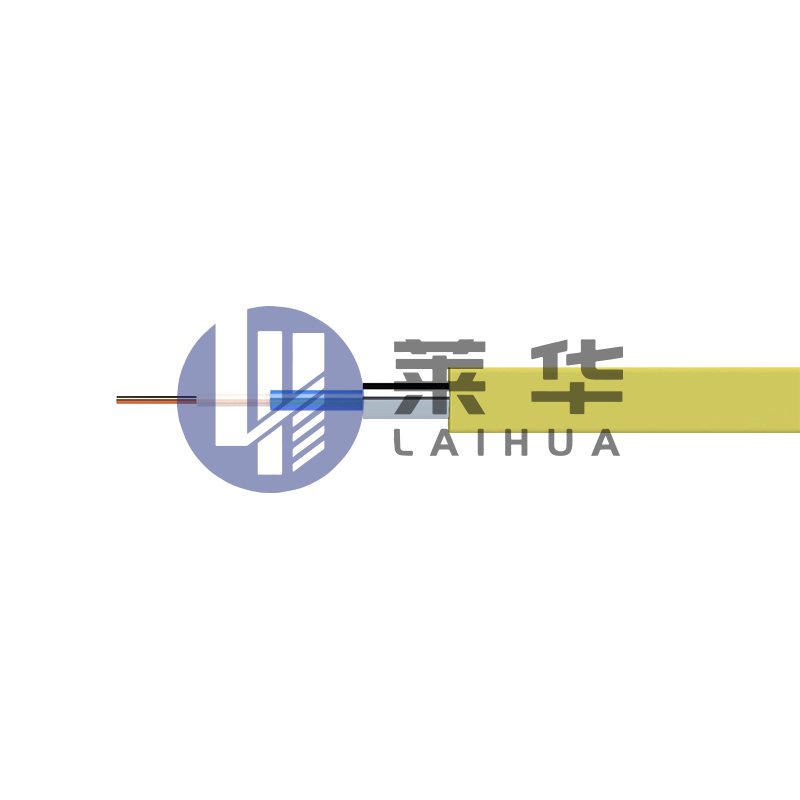
A rozsdamentes acél burkolatú cső egy olyan csővezeték -rendszer, amely ötvözi a rozsdamentes acél tartósságát a műanyag védelmével. Ez a csővezeté...
Lásd a részleteket
Alkalmazás mező: Az elektromos indukciós fűtési rendszer egy teljes elektromos fűtőberendezés-készlet, amelyet cégünk fejlesztett ki, kifejezett...
Lásd a részleteket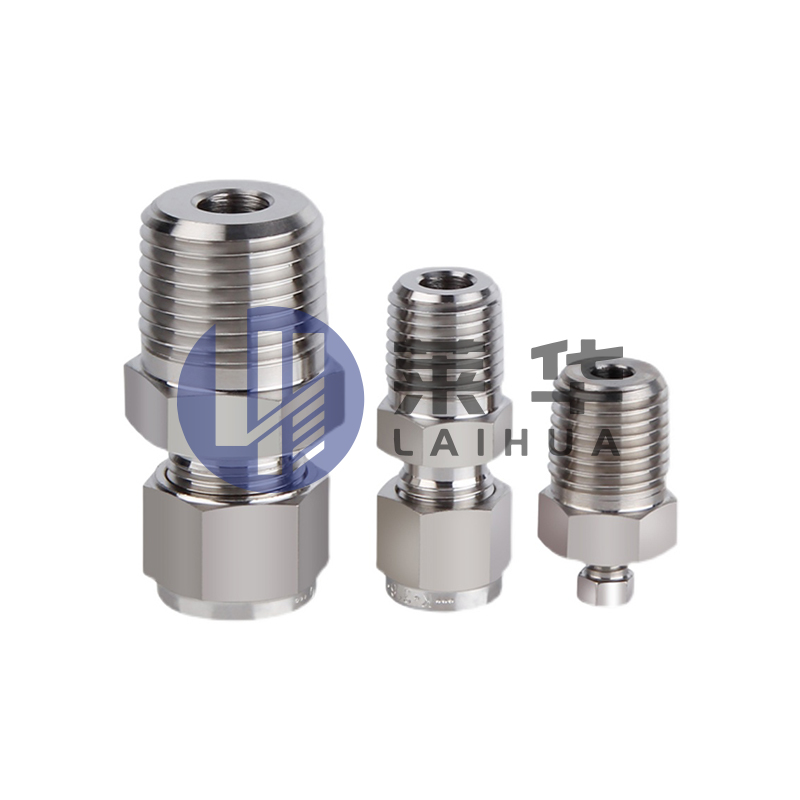
A hüvelyes típusú csőcsukló három részből áll: az ízületi test, a hüvely és az anya. Amikor a bilincset és az anyát beillesztik az acélcsövön lévő ...
Lásd a részleteket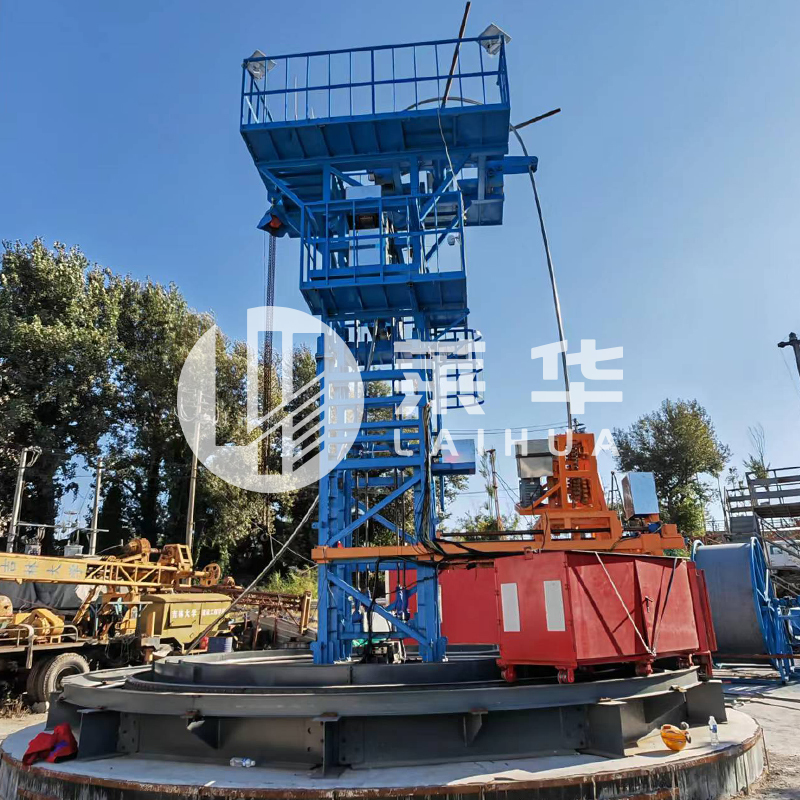
A folyamatos csövek csúszós csörlője egy speciálisan kialakított berendezés az olajmező műveletekhez, amely ötvözi a folyamatos cső -munka ló (CTW)...
Lásd a részleteket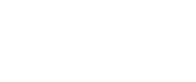

Email:

Telefon: +86-15996597000
+86-18252893456

WhatsApp: +86-18252874678

Cím: 3. számú Xinyuan Road, Nanmo Town Industrial Park, Hai'an város, Nantong City, Jiangsu tartomány, Kína
QR kód be van
mobiltelefon
Copyright © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Vegye fel velünk a kapcsolatot